English
 日本語
 한국어
Phần lớn lỗi nhìn thấy trên sản phẩm ép phun, từ thiếu nhựa, đường hàn yếu đến cháy khí, đều bắt nguồn từ cách nhựa chảy vào khoang khuôn trong những giây đầu tiên của chu kỳ. Nếu giai đoạn này không được kiểm soát tốt, các bước giữ áp và làm nguội phía sau khó có thể sửa lại hoàn toàn.
Bài viết này giải thích điền đầy trong ép phun nhựa là gì, những thông số nào chi phối quá trình này, các lỗi thường gặp cùng cách xử lý, và vai trò của mô phỏng trong việc phát hiện vấn đề từ giai đoạn thiết kế khuôn, trước khi tốn chi phí gia công và thử khuôn thực tế.
1. Điền đầy trong ép phun nhựa là gì?
Điền đầy trong ép phun nhựa là giai đoạn nhựa nóng chảy được đẩy vào khoang khuôn qua hệ thống kênh dẫn và cổng phun cho đến khi khoang khuôn gần như đầy, trước khi chuyển sang giai đoạn giữ áp. Đây là giai đoạn quyết định hình dạng đầy đủ của sản phẩm và ảnh hưởng trực tiếp đến vị trí đường hàn, bề mặt và độ ổn định của các bước tiếp theo.
Để hình dung vị trí của giai đoạn này, bảng dưới đây tóm tắt các giai đoạn chính của một chu kỳ ép phun.
| Giai đoạn | Mục đích chính |
| Đóng khuôn | Đưa hai nửa khuôn vào vị trí |
| Điền đầy | Đưa nhựa nóng chảy vào khoang khuôn cho đến khi hình thành sản phẩm |
| Bão áp | Bù lượng nhựa co ngót khi nhựa nguội, hạn chế vết lõm |
| Làm nguội | Để sản phẩm đông đặc đủ độ cứng trước khi lấy ra |
| Mở khuôn và đẩy sản phẩm | Lấy sản phẩm ra và chuẩn bị chu kỳ mới |
2. Các thông số ảnh hưởng đến quá trình điền đầy
Giai đoạn điền đầy chịu tác động đồng thời của thiết kế khuôn, vật liệu và điều kiện gia công. Bảng dưới đây tổng hợp những yếu tố chính và ảnh hưởng thường gặp.
| Yếu tố | Ảnh hưởng đến điền đầy |
| Tốc độ phun | Tốc độ cao giúp điền nhanh trước khi nhựa đông đặc nhưng làm tăng ứng suất cắt, dễ gây phun tia hoặc cháy khí; tốc độ thấp dễ gây điền thiếu và dấu dòng chảy |
| Nhiệt độ nhựa | Nhiệt độ cao giảm độ nhớt, nhựa chảy dễ hơn nhưng có nguy cơ phân hủy vật liệu và kéo dài thời gian làm nguội |
| Nhiệt độ khuôn | Khuôn nóng làm chậm quá trình đông đặc lớp bề mặt, hỗ trợ điền vùng thành mỏng nhưng kéo dài chu kỳ |
| Vị trí và kích thước cổng phun | Quyết định đường đi của dòng nhựa, vị trí gặp nhau của các dòng chảy và áp suất cần thiết |
| Hệ thống kênh dẫn | Kênh dẫn không cân bằng khiến các khoang khuôn điền không đều nhau |
| Độ dày thành sản phẩm | Nhựa ưu tiên chảy vào vùng dày, vùng mỏng được điền sau hoặc bị chậm dòng |
| Thông khí | Khí không thoát kịp bị nén lại, gây bẫy khí, cháy khí hoặc điền thiếu |
| Độ nhớt vật liệu | Vật liệu có độ nhớt cao cần áp suất phun lớn hơn để điền đầy |
3. Điều gì xảy ra bên trong khoang khuôn khi điền đầy
Hiểu cơ chế dòng chảy giúp lý giải vì sao cùng một sản phẩm có thể điền tốt ở điều kiện này nhưng lỗi ở điều kiện khác.
3.1. Dòng chảy và lớp nhựa đông đặc sát thành khuôn
Khi nhựa nóng tiếp xúc với thành khuôn nguội hơn, lớp nhựa sát thành bắt đầu đông đặc, trong khi phần lõi bên trong vẫn nóng chảy và tiếp tục đẩy mặt dòng chảy tiến về phía trước. Lớp đông đặc dày lên theo thời gian, làm tiết diện chảy hẹp lại và tăng áp suất cần thiết. Đây là lý do vùng thành mỏng và đoạn chảy dài thường khó điền nhất.
3.2. Độ nhớt thay đổi theo nhiệt độ và tốc độ cắt
Độ nhớt của nhựa nhiệt dẻo không cố định. Nhựa thường loãng hơn khi nhiệt độ tăng và khi tốc độ cắt tăng. Vì vậy, thay đổi tốc độ phun hoặc kích thước cổng có thể làm áp suất điền thay đổi đáng kể, không chỉ tăng giảm theo tỷ lệ đơn giản.
3.3. Thời điểm chuyển sang giữ áp
Điền đầy kết thúc khi khoang khuôn gần đầy, sau đó máy chuyển từ điều khiển theo tốc độ sang điều khiển theo áp suất để giữ áp. Chuyển quá sớm có thể để sản phẩm thiếu nhựa, còn chuyển quá muộn gây điền quá mức, dễ dẫn đến ba via hoặc áp suất đỉnh cao. Việc xác định điểm chuyển phù hợp thường dựa trên thử nghiệm hoặc kết quả mô phỏng.
4. Các lỗi thường gặp liên quan đến điền đầy
Phần lớn lỗi ở giai đoạn này có thể nhận diện qua hình dạng và vị trí xuất hiện trên sản phẩm. Bảng dưới đây tổng hợp lỗi phổ biến, nguyên nhân thường gặp và hướng xử lý.
| Lỗi | Nguyên nhân thường gặp | Hướng xử lý |
| Điền thiếu (short shot) | Áp suất hoặc tốc độ thấp, nhiệt độ thấp, thành quá mỏng, thiếu thông khí, cổng nhỏ | Điều chỉnh thông số trong giới hạn vật liệu, mở rộng cổng, đổi vị trí cổng, bổ sung thông khí |
| Đường hàn | Hai dòng nhựa gặp nhau khi nhiệt độ đã giảm | Dời vị trí cổng, tăng nhiệt độ khuôn hoặc nhựa, điều chỉnh độ dày, thông khí tại điểm gặp |
| Bẫy khí và cháy khí | Khí bị nén ở cuối dòng chảy không thoát được | Bổ sung hoặc làm sạch rãnh thông khí, giảm tốc độ cuối giai đoạn điền, đổi hướng dòng chảy |
| Phun tia (jetting) | Nhựa phun thành tia qua cổng nhỏ vào khoang rộng | Giảm tốc độ phun đoạn đầu, đổi hướng cổng cho nhựa va vào thành, tăng kích thước cổng |
| Điền không cân bằng giữa các khoang | Kênh dẫn hoặc cổng giữa các khoang không đồng đều | Cân bằng lại kênh dẫn và kích thước cổng |
| Ba via | Điền quá mức, áp suất cao, lực kẹp chưa đủ hoặc khuôn mòn | Điều chỉnh điểm chuyển giữ áp, kiểm tra lực kẹp, bảo dưỡng mặt phân khuôn |
5. Mô phỏng điền đầy giúp gì cho thiết kế khuôn
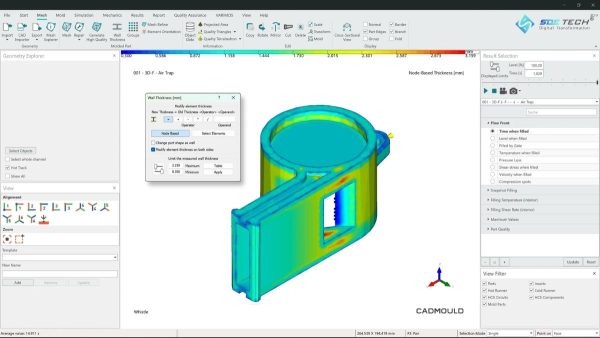
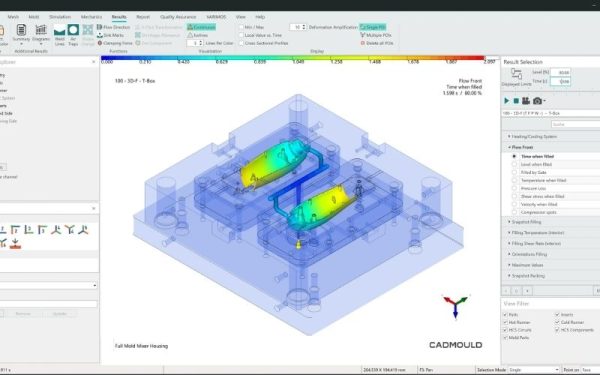
Mô phỏng điền đầy khuôn là việc dùng phần mềm CAE để tính toán dòng chảy của nhựa trong khoang khuôn theo thời gian, từ đó dự đoán các vấn đề trước khi khuôn được gia công. Thay vì chỉ phát hiện lỗi sau lần thử khuôn đầu tiên, kỹ sư có thể kiểm tra nhiều phương án cổng phun, độ dày và thông số ngay trên máy tính.
Các kết quả thường được khai thác từ mô phỏng điền đầy trong ép phun nhựa gồm:
- Tiến trình và thời gian điền, cho thấy mặt dòng chảy đi qua khoang khuôn như thế nào
- Phân bố áp suất, giúp đánh giá áp suất phun cần thiết
- Nhiệt độ nhựa và tốc độ cắt trong quá trình chảy
- Vị trí đường hàn và vùng bẫy khí
- Lực kẹp cần thiết để giữ khuôn đóng
Nhờ vậy, mô phỏng hỗ trợ ra quyết định về vị trí cổng phun, cân bằng nhiều khoang, độ dày thành, bố trí thông khí và lựa chọn máy ép có lực kẹp phù hợp ngay từ giai đoạn thiết kế.
6. Quy trình mô phỏng điền đầy cơ bản
Một quy trình mô phỏng điền đầy thường trải qua các bước sau:
- Nhập mô hình 3D của sản phẩm và chuẩn bị lưới tính toán
- Chọn vật liệu nhựa từ cơ sở dữ liệu phù hợp với vật liệu thực tế
- Đặt vị trí cổng phun và mô tả hệ thống kênh dẫn nếu có
- Thiết lập điều kiện gia công như nhiệt độ nhựa, nhiệt độ khuôn, thời gian hoặc tốc độ phun
- Chạy mô phỏng và quan sát tiến trình điền đầy
- Đánh giá kết quả, điều chỉnh thiết kế hoặc thông số rồi chạy lại để so sánh các phương án
Xem thêm bài viết: Top 5 giải pháp CAD/CAE cho khuôn mẫu nên thử năm 2027
7. Mô phỏng điền đầy với Cadmould Flex
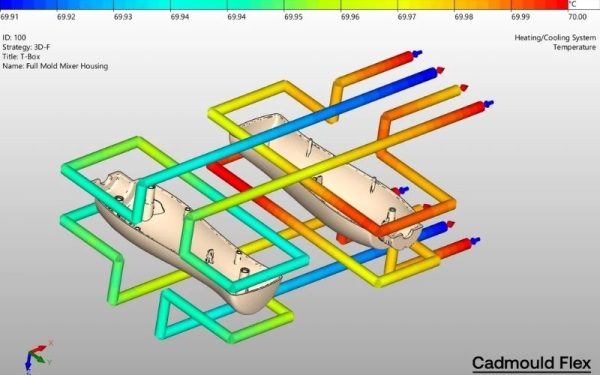
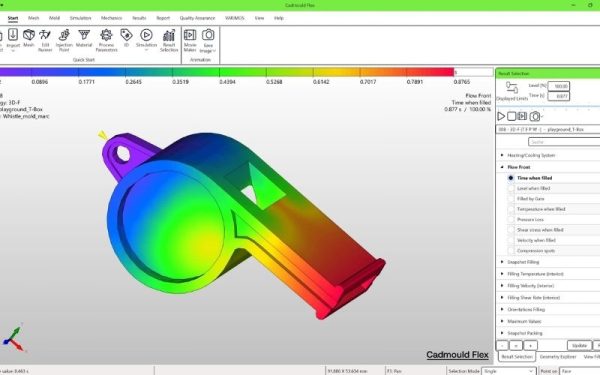
Cadmould Flex là giải pháp mô phỏng ép phun nhựa do Simcon phát triển tại Đức, được SDE TECH phân phối tại Việt Nam. Tính năng Fill giúp quan sát được hành vi điền đầy ngay từ giai đoạn lập kế hoạch khuôn, nhờ đó kỹ sư có thể kiểm soát được các vấn đề trước khi chế tạo khuôn. Các kết quả được hãng công bố cho mô phỏng điền đầy gồm đường đi của dòng chảy, áp suất, nhiệt độ, tốc độ cắt, đường hàn, bẫy khí và lực kẹp.
Một số điểm đáng chú ý khi dùng Cadmould Flex cho bài toán điền đầy:
- Thuật toán 3D-F của hãng kết hợp độ chính xác thể tích với tốc độ gần với phương pháp mặt giữa, giúp chạy nhanh nhiều phương án trên máy tính thông thường
- Với khuôn nhiều cổng phun có van, tính năng Cascadic Injection cho phép điều khiển thứ tự mở đóng từng cổng để tối ưu đường hàn và áp suất
- Khi cần so sánh nhiều phương án, tính năng Batch xếp hàng và chạy tự động nhiều mô phỏng liên tiếp
- Varimos AI hỗ trợ khám phá các phương án thông số nhằm tìm tổ hợp phù hợp nhanh hơn
8. Lưu ý để kết quả mô phỏng điền đầy đáng tin cậy
Mô phỏng là công cụ dự đoán, độ tin cậy phụ thuộc vào chất lượng dữ liệu đầu vào. Một số lưu ý quan trọng:
- Chọn đúng vật liệu thực tế đang dùng, vì đặc tính độ nhớt khác nhau giữa các mác nhựa ảnh hưởng mạnh đến kết quả
- Mô tả điều kiện gia công sát với thiết lập thực trên máy ép
- Kiểm tra chất lượng lưới và mô hình, đặc biệt ở vùng thành mỏng và gần cổng phun
- Đối chiếu kết quả với lần thử khuôn đầu để hiệu chỉnh và tích lũy kinh nghiệm cho các dự án sau
- Xem mô phỏng là căn cứ để so sánh phương án, không thay thế hoàn toàn việc kiểm chứng trên khuôn thực
9. Câu hỏi thường gặp về điền đầy trong ép phun nhựa
Điền thiếu (short shot) do những nguyên nhân nào?
Nguyên nhân thường gặp là áp suất hoặc tốc độ phun thấp, nhiệt độ nhựa hoặc khuôn thấp, thành sản phẩm quá mỏng, thiếu thông khí hoặc cổng phun nhỏ. Cần xác định đúng nguyên nhân trước khi điều chỉnh thông số.
Mô phỏng điền đầy có thay thế thử khuôn thực tế không?
Không thay thế hoàn toàn. Mô phỏng giúp giảm số lần sửa khuôn bằng cách phát hiện sớm vấn đề, còn thử khuôn vẫn cần thiết để kiểm chứng và hiệu chỉnh kết quả.
Nên mô phỏng điền đầy ở giai đoạn nào của dự án?
Càng sớm càng tốt, lý tưởng là khi còn đang thiết kế sản phẩm và chọn vị trí cổng phun, vì lúc này chi phí thay đổi thấp nhất.
Cadmould Flex dùng cho những bài toán nào trong ép phun?
Cadmould Flex mô phỏng nhiều giai đoạn của quá trình ép phun, gồm điền đầy, giữ áp, làm nguội, co ngót và cong vênh, kèm các tính năng cho quy trình đặc thù. Phạm vi cụ thể nên được xác nhận với SDE TECH theo nhu cầu.
Hiểu rõ điền đầy trong ép phun nhựa giúp kỹ sư khuôn mẫu xác định nguyên nhân của nhiều lỗi ngay từ gốc, thay vì chỉ điều chỉnh thông số theo kinh nghiệm. Từ việc nắm các yếu tố ảnh hưởng, nhận diện lỗi thường gặp đến khai thác mô phỏng để đánh giá phương án cổng phun và độ dày, mỗi bước đều góp phần giảm số lần sửa khuôn và rút ngắn thời gian đưa sản phẩm vào sản xuất.
SDE TECH, đơn vị phân phối Cadmould Flex chính thức tại Việt Nam, sẵn sàng trao đổi về bài toán mô phỏng ép phun của doanh nghiệp và cùng cân nhắc phương án chạy thử trên một chi tiết thực tế. Doanh nghiệp quan tâm có thể liên hệ qua:
- Website: sde.vn
- Email: sales@sde.vn
- Hotline/Zalo: 085 256 2615 – 0909 107 71