English
 日本語
 한국어
Sau khi khoang khuôn đã đầy, sản phẩm ép phun vẫn chưa hoàn thành. Nhựa trong khuôn tiếp tục nguội và co lại, và nếu không được bù thêm vật liệu đúng lúc, sản phẩm sẽ xuất hiện vết lõm, rỗ bên trong, lệch kích thước hoặc cong vênh. Giai đoạn quyết định điều này là giữ áp và làm nguội, hai giai đoạn thường chiếm phần lớn thời gian của một chu kỳ ép.
Bài viết này giải thích giữ áp trong ép phun nhựa là gì, vì sao phải giữ áp, các thông số ảnh hưởng, lỗi thường gặp và cách xử lý, cùng vai trò của mô phỏng trong việc xác định áp suất, thời gian giữ áp và thời gian làm nguội phù hợp trước khi gia công khuôn.
1. Giữ áp trong ép phun nhựa là gì?
Giữ áp trong ép phun nhựa là giai đoạn sau điền đầy, trong đó máy tiếp tục duy trì áp suất để đẩy thêm nhựa vào khoang khuôn, bù lại lượng thể tích mà nhựa mất đi khi nguội và co ngót. Giai đoạn này kéo dài cho đến khi cổng phun đông đặc, lúc đó nhựa không thể vào hoặc quay ngược ra khỏi khoang nữa.
Hiểu đúng vai trò của giữ áp giúp tránh hai sai lầm đối lập: giữ áp quá ít khiến sản phẩm thiếu vật liệu, giữ áp quá nhiều gây tốn chu kỳ và sinh ứng suất dư. Bảng dưới đây đặt giữ áp vào đúng vị trí trong chu kỳ.
| Giai đoạn | Vai trò chính |
| Điền đầy | Đưa nhựa vào khoang khuôn cho đến khi gần đầy |
| Giữ áp | Bù co ngót thể tích bằng cách tiếp tục đưa nhựa vào |
| Làm nguội | Để sản phẩm đông đặc đủ cứng trước khi tháo khuôn |
| Tháo khuôn | Mở khuôn và lấy sản phẩm ra |
2. Vì sao phải giữ áp: cơ chế co ngót thể tích?
Nhựa có khối lượng riêng lớn hơn khi nguội, nên một khối nhựa nóng đổ đầy khoang khuôn sẽ chiếm thể tích nhỏ hơn sau khi nguội. Nếu không có giữ áp, phần thể tích hao hụt này biểu hiện thành vết lõm trên bề mặt hoặc rỗ ở bên trong.
Mức co ngót phụ thuộc vào vật liệu. Nhựa bán tinh thể, như PP, PE hay PA, thường co ngót nhiều hơn nhựa vô định hình, như PS, ABS hay PC. Vì vậy cùng một thiết kế khuôn, cùng một thông số, hai loại nhựa có thể cần chế độ giữ áp rất khác nhau.
Vùng dày nguội chậm hơn vùng mỏng nên đông đặc muộn hơn, đồng nghĩa với việc cần được bù nhựa lâu hơn. Đây là lý do vết lõm thường xuất hiện ở vị trí dày, giao điểm gân hoặc chân vít.
3. Các thông số ảnh hưởng đến giữ áp và làm nguội
Hiệu quả giữ áp là kết quả của nhiều yếu tố cùng tác động. Bảng dưới đây tổng hợp những yếu tố chính.
| Yếu tố | Ảnh hưởng |
| Áp suất giữ áp | Quyết định lượng nhựa bù thêm, quá thấp gây lõm, quá cao gây ba via và ứng suất dư |
| Thời gian giữ áp | Cần tương ứng với thời điểm cổng đông đặc, ngắn hơn thì sản phẩm bị hút ngược và co, dài hơn thì lãng phí chu kỳ |
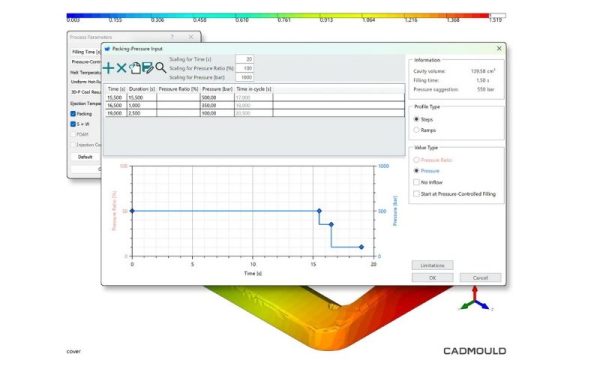
| Biên dạng áp suất theo bước | Giảm dần áp suất theo các bước giúp kiểm soát độ co đồng đều và giảm ứng suất |
| Kích thước và vị trí cổng | Cổng nhỏ đông đặc sớm làm giữ áp kết thúc sớm, cổng lớn truyền áp lâu hơn |
| Độ dày thành | Vùng dày co nhiều và đông đặc muộn, cần giữ áp lâu hơn |
| Nhiệt độ khuôn và hệ thống làm nguội | Quyết định tốc độ đông đặc và độ đồng đều nhiệt trên toàn sản phẩm |
| Loại vật liệu | Quyết định mức co ngót thể tích và thời gian đông đặc |
3.1. Thời điểm cổng đông đặc
Điểm then chốt của giữ áp là thời điểm cổng phun đông đặc. Giữ áp chỉ có tác dụng khi cổng còn mở. Sau thời điểm này, kéo dài thời gian giữ áp không đưa thêm nhựa vào sản phẩm mà chỉ làm chu kỳ dài thêm.
Trong thực tế, người vận hành thường xác định điểm này bằng thử nghiệm: tăng dần thời gian giữ áp và cân khối lượng sản phẩm cho đến khi khối lượng không tăng nữa. Phương pháp này đáng tin nhưng tốn thời gian và vật liệu khi thử trên khuôn thật.
3.2. Làm nguội quyết định chu kỳ và chất lượng
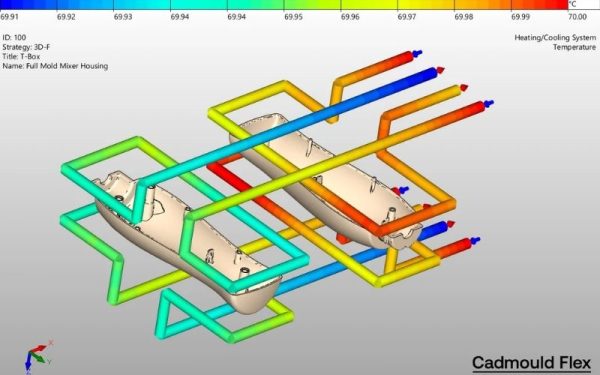
Làm nguội thường là phần dài nhất của chu kỳ, nên nó ảnh hưởng trực tiếp đến năng suất. Đồng thời, làm nguội không đều khiến các vùng của sản phẩm co với tốc độ khác nhau và gây cong vênh. Thiết kế kênh làm mát và lựa chọn thời gian làm nguội vì vậy là bài toán cân bằng giữa chu kỳ ngắn và độ ổn định của sản phẩm.
4. Lỗi thường gặp liên quan đến giữ áp và làm nguội
Phần lớn lỗi ở giai đoạn này nhận diện được qua vị trí và hình dạng xuất hiện trên sản phẩm.
| Lỗi | Nguyên nhân thường gặp | Hướng xử lý |
| Vết lõm (sink mark) | Giữ áp thấp hoặc ngắn, cổng đông đặc sớm, vùng dày | Tăng áp suất hoặc thời gian giữ áp trong giới hạn, mở rộng cổng, giảm độ dày vùng dày, điều chỉnh làm nguội |
| Rỗ co ngót bên trong | Lõi vùng dày đông đặc sau cùng không được bù | Cải thiện giữ áp, tối ưu vị trí cổng, giảm độ dày cục bộ |
| Co ngót quá mức, lệch kích thước | Giữ áp không đủ hoặc vật liệu co nhiều | Điều chỉnh biên dạng giữ áp, bù co ngót trong thiết kế khuôn |
| Cong vênh | Làm nguội không đều, co ngót khác nhau giữa các vùng | Cân bằng làm nguội, điều chỉnh giữ áp, kiểm tra bằng mô phỏng cong vênh |
| Ba via | Giữ áp quá cao hoặc lực kẹp không đủ | Giảm áp suất, kiểm tra lực kẹp và mặt phân khuôn |
| Khó tháo khuôn, dính khuôn | Áp suất dư cao, làm nguội chưa đủ | Giảm áp giữ, điều chỉnh thời gian làm nguội và độ nghiêng thành |
| Điểm nóng cục bộ | Kênh làm mát chưa phủ hết vùng nóng | Bổ sung hoặc bố trí lại kênh làm mát |
5. Lực kẹp trong giai đoạn giữ áp
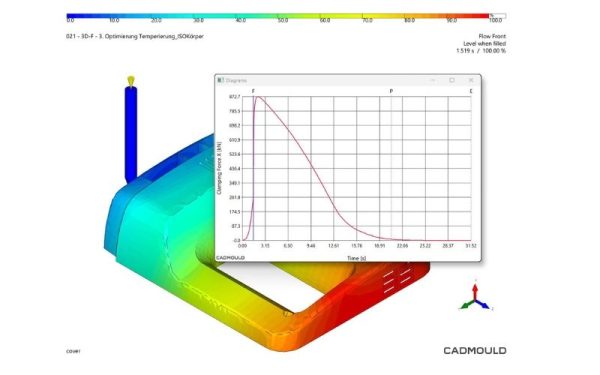
Áp suất bên trong khoang khuôn tạo ra lực đẩy hai nửa khuôn mở ra, nên lực kẹp của máy phải đủ lớn để giữ khuôn đóng. Lực này thường đạt giá trị cao ở cuối điền đầy hoặc trong giai đoạn giữ áp, tùy thông số.
Nếu lực kẹp không đủ, khuôn bị hé mở nhẹ và sản phẩm xuất hiện ba via. Nếu chọn máy quá lớn so với nhu cầu, doanh nghiệp tốn chi phí vận hành không cần thiết. Vì vậy, ước lượng lực kẹp ngay từ giai đoạn thiết kế giúp chọn máy ép phù hợp.
6. Mô phỏng giữ áp và làm nguội giúp gì cho thiết kế khuôn
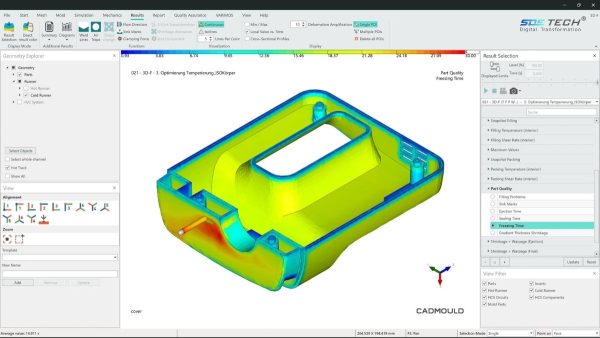
Mô phỏng giữ áp và làm nguội dự đoán sản phẩm cư xử thế nào sau khi khoang đã đầy, dựa trên kết quả dòng chảy của giai đoạn điền đầy và điều kiện nhiệt trong khuôn. Thay vì phát hiện lỗi sau lần thử khuôn, kỹ sư có thể kiểm tra các phương án ngay từ giai đoạn thiết kế.
Các kết quả thường được khai thác gồm:
- Phân bố áp suất trong sản phẩm, để tối ưu vị trí cổng và hiệu quả giữ áp
- Phân bố nhiệt độ và tốc độ nguội, để phát hiện điểm nóng
- Thời điểm đông đặc của từng vùng, để xác định thời gian giữ áp và làm nguội hợp lý
- Co ngót thể tích và vị trí có khả năng xuất hiện vết lõm
- Lực kẹp cần thiết trong suốt chu kỳ
Từ đó, kỹ sư có thể điều chỉnh biên dạng áp suất, độ dày, vị trí cổng và hệ thống làm mát, đồng thời cân bằng giữa chu kỳ ngắn và chất lượng sản phẩm.
Cách đọc kết quả mô phỏng giữ áp
| Kết quả | Ý nghĩa | Hành động có thể cân nhắc |
| Bản đồ thời gian đông đặc | Cho thấy vùng nào đông đặc sớm, vùng nào muộn | Đối chiếu với thời điểm cổng đông đặc, điều chỉnh độ dày hoặc cổng |
| Co ngót thể tích | Mức co ở từng vùng | Vùng co lớn là nơi cần quan tâm vết lõm và kích thước |
| Phân bố nhiệt độ | Chênh lệch nguội giữa các vùng | Chênh lệch lớn là dấu hiệu nguy cơ cong vênh, cần cân bằng làm nguội |
| Đồ thị lực kẹp theo thời gian | Biến thiên lực trong chu kỳ | Xác nhận máy ép đủ lực và không dư quá nhiều |
| Áp suất tại cổng và khoang | Mức áp suất thực sự truyền vào sản phẩm | Kiểm tra giữ áp có đến được vùng cuối khoang không |
7. Cadmould Pack: mô phỏng giữ áp và làm nguội trong hệ sinh thái Cadmould Flex
Cadmould Pack là tính năng mô phỏng giữ áp và làm nguội trong hệ sinh thái phần mềm mô phỏng ép phun Cadmould Flex của Simcon, được SDE TECH phân phối tại Việt Nam. Cadmould Pack xây dựng trên kết quả điền đầy của tính năng Fill để phân tích áp suất giữ áp và quá trình làm nguội của sản phẩm.
Một số điểm đáng chú ý:
- Pack tính phân bố áp suất, gradient nhiệt, co ngót thể tích, hình thành vết lõm và lực kẹp, đồng thời đề xuất thời gian giữ áp, thời gian làm nguội và thể tích phun phù hợp
- Người dùng có thể thiết lập biên dạng áp suất giữ áp theo từng bước thời gian
- Pack dự đoán vị trí có khả năng xuất hiện vết lõm để điều chỉnh thiết kế khuôn từ sớm
- Pack đánh giá lực cần thiết để giữ khuôn ổn định trong quá trình làm nguội và hỗ trợ tháo khuôn
- Pack kết hợp với Warp để dự đoán và bù cong vênh do mất cân bằng giữ áp và làm nguội
- Dữ liệu áp suất và co ngót có thể xuất sang các công cụ phân tích kết cấu để đánh giá cơ tính
Cadmould Pack có trong các gói Flex Advanced, Premium và Enterprise hoặc dùng như tiện ích bổ sung. Doanh nghiệp nên trao đổi với SDE TECH để xác định cấu hình phù hợp với nhu cầu thực tế.
8. Ứng dụng theo ngành
Giữ áp và làm nguội ảnh hưởng đến mọi sản phẩm ép phun, nhưng đặc biệt quan trọng ở các nhóm sau:
- Ô tô: chi tiết kết cấu dễ cong vênh nếu làm nguội và giữ áp mất cân bằng
- Thiết bị y tế: chi tiết chính xác cần kích thước ổn định và không có khuyết tật
- Điện tử: vỏ thiết bị dung sai chặt cần kiểm soát làm nguội tốt
Chi tiết thành mỏng chính xác, chi tiết lớn chịu lực và khuôn nhiều khoang, nơi sai lệch nhỏ giữa các khoang cũng ảnh hưởng đến chất lượng
9. Lưu ý để kết quả mô phỏng giữ áp đáng tin cậy
Mô phỏng chỉ là công cụ dự đoán, độ tin cậy phụ thuộc vào dữ liệu đầu vào và việc hiệu chỉnh với thực tế:
- Dùng dữ liệu vật liệu đúng với mác nhựa thực tế, vì co ngót phụ thuộc mạnh vào vật liệu
- Mô tả đúng hệ thống làm nguội và nhiệt độ khuôn đang dùng
- Thiết lập biên dạng giữ áp sát với thiết lập thực trên máy ép
- Đối chiếu kết quả với đo đạc kích thước và khối lượng mẫu thử để hiệu chỉnh
- Xem mô phỏng là căn cứ so sánh phương án, không thay thế hoàn toàn việc kiểm chứng trên khuôn thực
10. Câu hỏi thường gặp về giữ áp trong ép phun nhựa
Giữ áp trong ép phun nhựa để làm gì?
Để bù lượng thể tích mà nhựa mất đi khi nguội và co ngót, bằng cách tiếp tục đưa nhựa vào khoang khuôn cho đến khi cổng đông đặc. Nhờ đó sản phẩm giảm vết lõm, rỗ và sai lệch kích thước.
Giữ áp quá lâu có hại không?
Có. Sau khi cổng đã đông đặc, kéo dài giữ áp không đưa thêm nhựa vào mà chỉ làm chu kỳ dài thêm. Áp suất quá cao còn có thể gây ba via, ứng suất dư và khó tháo khuôn.
Vì sao vết lõm thường xuất hiện ở vùng dày?
Vùng dày nguội và đông đặc muộn hơn nên co ngót nhiều hơn và cần được bù lâu hơn. Nếu cổng đã đông đặc hoặc giữ áp chưa đủ, phần vật liệu thiếu hụt biểu hiện thành vết lõm trên bề mặt.
Mô phỏng giữ áp có thay thế thử khuôn không?
Không thay thế hoàn toàn. Mô phỏng giúp phát hiện sớm vấn đề và so sánh phương án, còn thử khuôn vẫn cần để kiểm chứng và hiệu chỉnh kết quả.
Cadmould Pack dùng cho những bài toán nào?
Cadmould Pack mô phỏng giữ áp và làm nguội, dự đoán co ngót, vết lõm, lực kẹp và thời gian chu kỳ hợp lý, đồng thời kết hợp với Fill và Warp. Phạm vi cụ thể nên được xác nhận với SDE TECH theo nhu cầu.
Hiểu rõ giữ áp trong ép phun nhựa giúp kỹ sư giải thích nhiều lỗi khó lý giải như vết lõm, rỗ co ngót, lệch kích thước và cong vênh, đồng thời tìm được sự cân bằng giữa chu kỳ ngắn và chất lượng sản phẩm. Kiểm soát áp suất, thời gian giữ áp và làm nguội từ giai đoạn thiết kế, kết hợp mô phỏng để so sánh phương án trước khi gia công khuôn, là cách giảm đáng kể số lần sửa khuôn.
Liên hệ SDE TECH, đơn vị phân phối Cadmould Flex tại Việt Nam, sẵn sàng trao đổi về bài toán giữ áp và làm nguội của doanh nghiệp và cùng cân nhắc phương án chạy thử trên một chi tiết thực tế.
- Website: sde.vn
- Email: sales@sde.vn
- Hotline/Zalo: 085 256 2615 – 0909 107 719