English
 日本語
 한국어
Va chạm trên máy CNC thường xảy ra trong vài giây nhưng hậu quả kéo dài hàng ngày: gãy dao, hỏng đồ gá, phôi bị phế và có khi hư hại trục chính. Điều đáng nói là phần lớn va chạm không đến từ máy mà từ chương trình hoặc thiết lập đã sai từ trước khi bấm nút chạy.
Bài viết này tập trung vào việc kiểm tra va chạm CNC: các loại va chạm và lỗi cắt thường gặp, nguyên nhân gốc rễ, quy trình phát hiện bằng mô phỏng, cách truy ngược lỗi đến đúng dòng chương trình, cùng những giới hạn cần biết để không phụ thuộc quá mức vào mô phỏng.
1. Kiểm tra va chạm CNC là gì?
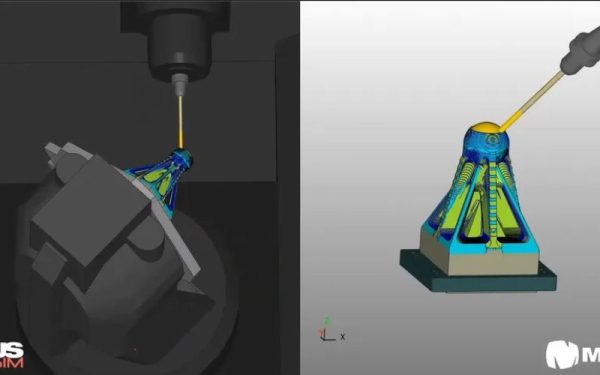
Kiểm tra va chạm CNC là việc dùng mô phỏng hoặc các biện pháp kiểm soát khác để phát hiện trước những tình huống dao, giá dao, trục chính hay các bộ phận máy va vào phôi, đồ gá hoặc kết cấu máy, cũng như các lỗi cắt sai vào chi tiết, trước khi chương trình chạy trên máy thật. Mục tiêu là phát hiện lỗi ở nơi rẻ nhất để sửa: trên màn hình.
Khác với việc chỉ xem chuyển động của dao, kiểm tra va chạm đòi hỏi biết chính xác đâu là điểm lỗi, lỗi do dòng chương trình nào và dụng cụ nào gây ra, để sửa đúng chỗ thay vì sửa mò.
2. Các loại va chạm và lỗi cắt thường gặp
Không phải mọi sự cố đều giống nhau. Phân loại đúng giúp xác định nhanh nguyên nhân và cách xử lý.
| Loại lỗi | Mô tả | Dấu hiệu thường gặp |
| Di chuyển nhanh đâm vào phôi | Dao chạy ở chế độ chạy nhanh đi xuyên vào vật liệu hoặc đồ gá | Gãy dao đột ngột, tiếng va mạnh khi dao tiến gần phôi |
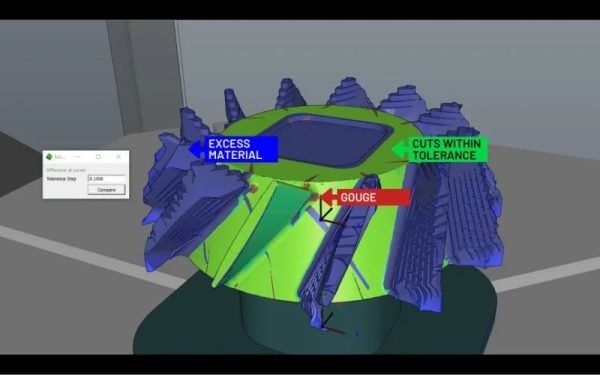
| Cắt lẹm (gouge) | Dao cắt sâu hơn bề mặt thiết kế | Vết cắt quá sâu, bề mặt thiếu vật liệu so với mô hình |
| Va chạm đồ gá hoặc kẹp phôi | Dao hoặc cán dao chạm vào đồ gá | Hỏng đồ gá, dao lệch, vết xước trên chi tiết |
| Va chạm giá dao hoặc cán dao với thành phôi | Phần giá dao chạm vào thành chi tiết ở vùng sâu hoặc hẹp | Vết cạ ở miệng hốc, dao bị kẹt |
| Va chạm giữa các bộ phận máy | Đầu máy, bàn xoay hoặc trục chạm nhau, nhất là máy nhiều trục | Báo lỗi hành trình, hư hại cụm trục |
| Sai dụng cụ | Nhầm số dao hoặc dùng sai chiều dài dao | Cắt sai độ sâu, dao chạm bàn máy hoặc không chạm phôi |
3. Nguyên nhân gốc rễ của các lỗi va chạm
Phần lớn lỗi bắt nguồn từ một số nhóm nguyên nhân lặp lại. Nắm được các nhóm này giúp xưởng thiết kế kiểm soát đúng khâu.
| Nguyên nhân | Ví dụ thường gặp |
| Lỗi khi lập trình | Chọn sai mặt phẳng an toàn, thiếu bước rút dao, đường chạy dao cắt vào vùng cấm |
| Lỗi hậu xử lý | Mã NC sinh ra khác với ý định, chuyển động nhanh sai thứ tự |
| Sai gốc tọa độ phôi hoặc độ lệch dụng cụ | Gốc tọa độ khai báo khác với thực tế gá phôi |
| Sai dữ liệu dụng cụ | Chiều dài dao, đường kính hoặc số dao khai báo không khớp |
| Mô hình phôi hoặc đồ gá không đúng thực tế | Phôi lớn hơn mô hình, đồ gá thiếu hoặc đặt sai vị trí |
| Chỉnh sửa chương trình thủ công | Sửa tay một dòng làm thay đổi cả đoạn chuyển động |
| Thay đổi thiết lập máy mà không cập nhật | Đổi đồ gá hoặc đổi máy nhưng vẫn dùng chương trình cũ |
4. Quy trình kiểm tra va chạm bằng mô phỏng
Một quy trình kiểm tra va chạm hiệu quả không chỉ là nhìn dao chạy, mà là kiểm tra có chủ đích ở những điểm hay phát sinh lỗi.
- Chuẩn bị mô hình chi tiết, phôi, đồ gá và thông tin máy đúng với thực tế gá đặt
- Khai báo dụng cụ và gốc tọa độ phôi giống hệt thiết lập sẽ dùng trên máy
- Nạp mã NC đã hậu xử lý, không dùng đường chạy dao chưa hậu xử lý
- Chạy toàn bộ chương trình, quan sát các đoạn dao tiến vào, rút ra và đổi dụng cụ
- Tạm dừng tại những vị trí nghi vấn, như đoạn chạy nhanh gần phôi hoặc vùng hẹp sâu
- Chạy từng dòng ở đoạn nghi vấn để xác định chính xác thời điểm xảy ra lỗi
- Truy ngược về dòng NC và dụng cụ gây lỗi, sửa chương trình rồi mô phỏng lại
- So sánh phôi sau khi cắt với mô hình thiết kế, lưu báo cáo kiểm tra cùng hồ sơ chương trình
5. Truy tìm lỗi va chạm bằng MANUSsim
MANUSsim là phần mềm mô phỏng CNC do MANUS phát triển, được SDE TECH phân phối tại Việt Nam. Trong bối cảnh kiểm tra va chạm, một số tính năng một chạm của MANUSsim phù hợp với từng bước truy tìm lỗi. Bài “Phần mềm mô phỏng CNC” trên website trình bày tổng quan đầy đủ các tính năng, phần dưới đây chỉ tập trung vào cách dùng chúng khi xử lý lỗi.
5.1. Truy ngược từ vết cắt về dòng chương trình
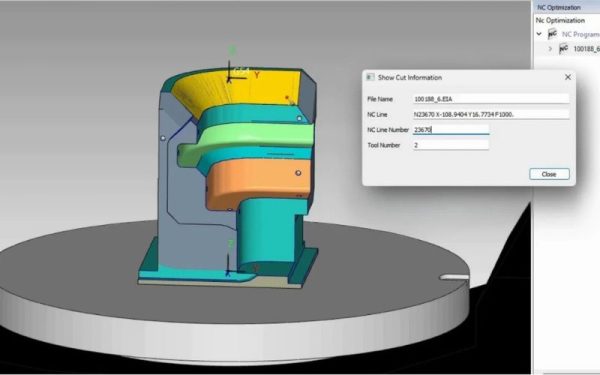
Khó khăn lớn nhất khi phát hiện bất thường là biết dòng nào gây ra. Với tính năng hiển thị thông tin cắt (Cutting Information), người dùng tạm dừng mô phỏng, chọn một bề mặt đã cắt và xem tên file NC, dòng NC, số dòng và số dụng cụ tạo ra bề mặt đó. Theo hãng, tính năng này đặc biệt hữu ích khi phân tích va chạm, cắt nhanh và cắt lẹm trong từng chương trình và từng dòng.
5.2. Nhìn rõ vùng nghi ngờ
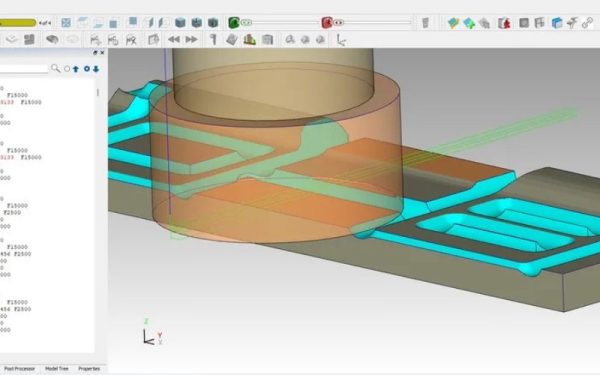
Vùng dao tiến vào thường bị chính dao che mất. Tính năng điều chỉnh độ trong suốt của dao (Change Tool Transparency) giúp nhìn rõ phôi và đường chạy dao ở khu vực nghi vấn. Tính năng bật tắt đường chạy dao (Show ToolPath On/Off) cho phép hiển thị toàn bộ đường đi để kiểm tra chuyển động tổng thể, hoặc tắt đi để nhìn gọn hơn.
5.3. Phân tích từng dòng và theo dõi trạng thái
Khi đã khoanh vùng nghi vấn, tính năng chạy từng dòng (Single Block) cho phép đi từng dòng NC để xác định thời điểm lỗi xảy ra. Tính năng trạng thái hiện hành (Current Status) hiển thị thông tin theo thời gian thực như dụng cụ đang dùng, vị trí dao, tốc độ, mã NC đang chạy và các giá trị máy như tốc độ trục chính và lượng chạy dao, giúp đối chiếu từng bước với dự kiến.
5.4. Xác nhận vị trí phôi và theo dõi thiết lập
Sai gốc tọa độ là nguyên nhân phổ biến của va chạm. Tính năng hiển thị gốc tọa độ phôi (WPC Display) hiển thị tọa độ phôi theo thời gian thực để kiểm tra việc đặt phôi. Cửa sổ máy và setup (Machine and Setup Window) cho phép mở thêm một cửa sổ riêng hiển thị phần thiết lập máy, vừa theo dõi setup vừa theo dõi mô phỏng chính.
5.5. Đối chiếu với thiết kế và lưu hồ sơ
Sau khi sửa chương trình, tính năng so sánh phôi đã cắt với mô hình CAD (Cut Stock – Model Comparison) giúp kiểm tra kết quả có khớp thiết kế không. Tính năng xuất báo cáo (Get Report) lưu lại mã NC đã chạy, lỗi gặp phải, dữ liệu dụng cụ và thông tin máy, phục vụ truy vết và cải tiến về sau.
| Tình huống | Tính năng gợi ý |
| Biết có vết cắt bất thường nhưng chưa rõ dòng nào gây ra | Hiển thị thông tin cắt |
| Dao bị phôi che khuất ở vùng nghi vấn | Độ trong suốt của dao, bật tắt đường chạy dao |
| Cần xác định đúng thời điểm lỗi xảy ra | Chạy từng dòng, trạng thái hiện hành |
| Nghi ngờ sai vị trí phôi | Hiển thị gốc tọa độ phôi, cửa sổ máy và setup |
| Cần chứng minh chương trình đã sửa đúng | So sánh phôi cắt với mô hình, xuất báo cáo |
6. Giới hạn của mô phỏng va chạm
Mô phỏng là công cụ rất hữu ích nhưng không thay thế sự cẩn trọng khi chạy máy thật. Một số giới hạn cần lưu ý:
- Mô phỏng chỉ đúng khi dữ liệu máy, đồ gá, phôi, dụng cụ và gốc tọa độ khớp với thực tế
- Những sai sót phát sinh ở khâu gá đặt, như kẹp phôi lệch hoặc quên một chi tiết đồ gá, không thể thấy trong mô phỏng nếu mô hình không phản ánh đúng
- Dụng cụ mòn, phôi có sai số hoặc điều kiện cắt thực tế khác với mô phỏng có thể gây khác biệt
- Lần chạy đầu của chương trình mới vẫn nên thực hiện thận trọng, ví dụ giảm tốc độ chạy nhanh và theo dõi sát
7. Danh sách kiểm tra phòng tránh va chạm tại xưởng
Kết hợp mô phỏng với một số thói quen kiểm soát giúp giảm đáng kể rủi ro:
- Quy định bắt buộc mô phỏng mã NC đã hậu xử lý với chương trình mới hoặc chương trình có chỉnh sửa
- Xác nhận gốc tọa độ, độ lệch dụng cụ và chiều dài dao trên máy trước khi chạy
- Cập nhật mô hình đồ gá và phôi trong mô phỏng mỗi khi thay đổi thiết lập
- Hạn chế sửa tay chương trình, nếu sửa thì mô phỏng lại toàn bộ đoạn bị ảnh hưởng
- Lưu báo cáo mô phỏng cùng hồ sơ chương trình để truy vết khi có sự cố
- Chạy lần đầu với tốc độ chạy nhanh giảm và đặt người theo dõi cạnh nút dừng khẩn cấp
8. Câu hỏi thường gặp về kiểm tra va chạm CNC
Cắt lẹm khác va chạm ở điểm nào?
Cắt lẹm là dao cắt sâu hơn bề mặt thiết kế, làm chi tiết thiếu vật liệu. Va chạm là dao hoặc bộ phận máy chạm vào thứ không được phép chạm như đồ gá, kẹp hoặc kết cấu máy. Cả hai đều cần phát hiện trước khi chạy máy.
Làm sao biết dòng NC nào gây ra lỗi?
Cần công cụ cho phép truy ngược từ vị trí lỗi trên mô phỏng về dòng chương trình và dụng cụ. Với MANUSsim, người dùng có thể tạm dừng mô phỏng và chọn bề mặt đã cắt để xem tên file, dòng NC và số dụng cụ tạo ra bề mặt đó.
Mô phỏng có phát hiện được hết mọi va chạm không?
Không. Mô phỏng chỉ phản ánh dữ liệu được nhập vào. Nếu đồ gá, phôi hoặc gốc tọa độ trong mô phỏng khác thực tế, kết quả có thể bỏ sót lỗi. Vì vậy cần kết hợp kiểm soát thủ công và thận trọng ở lần chạy đầu.
Lỗi hậu xử lý có ảnh hưởng đến va chạm không?
Có. Mã NC sau hậu xử lý có thể khác với đường chạy dao ban đầu, nên cần mô phỏng chính mã NC sẽ nạp vào máy chứ không chỉ kiểm tra trong phần mềm CAM.
Xưởng nhỏ có cần phần mềm kiểm tra va chạm không?
Càng cần khi chi tiết có giá trị cao hoặc gia công đơn chiếc, vì một va chạm có thể tốn kém hơn nhiều so với chi phí kiểm tra. Có thể bắt đầu với các chương trình rủi ro cao, rồi mở rộng thành quy trình bắt buộc.
Kiểm tra va chạm CNC không chỉ là xem dao chạy trên màn hình, mà là truy ra đúng lỗi, đúng dòng chương trình và đúng dụng cụ để sửa trước khi lên máy. Kết hợp mô phỏng mã NC đã hậu xử lý với quy trình kiểm soát gốc tọa độ, dữ liệu dụng cụ và thói quen chạy thận trọng ở lần đầu là cách thực tế để giảm rủi ro hư hại và phôi phế.
SDE TECH phân phối MANUSsim cùng các giải pháp gia công khác như Mastercam và VoluMill, sẵn sàng trao đổi về quy trình gia công của doanh nghiệp và cùng cân nhắc phương án chạy thử trên một chương trình thực tế. Liên hệ qua email sales@sde.vn hoặc hotline (+84) 909 107 719.